
1. ઉદ્યોગના દુઃખના મુદ્દા: પરંપરાગત ક્રેન્ક ગ્રાઇન્ડર્સ ફેક્ટરી આઉટપુટને કેમ પ્રતિબંધિત કરે છે
ઉચ્ચ-ચોકસાઇવાળા તરંગી શાફ્ટ ભાગોની વૈશ્વિક માંગ સતત વધી રહી છે, ખાસ કરીને HVAC કોમ્પ્રેસર, નવા ઉર્જા વાહન કેમશાફ્ટ અને રોબોટ રીડ્યુસર શાફ્ટ. મોટાભાગના ઉત્પાદકો જૂના ગ્રાઇન્ડીંગ મશીનો સાથે 4 મુખ્ય ઉત્પાદન અવરોધોનો સામનો કરે છે:
- લાંબા સમય સુધી કામગીરી પછી ચોકસાઇમાં ઘટાડો:સામાન્ય રેખીય માર્ગદર્શિકા 3-6 મહિનાના સતત કામ પછી ઝડપથી ઘસાઈ જાય છે. ઉચ્ચ ગ્રાઇન્ડીંગ તાપમાનને કારણે થર્મલ વિકૃતિ ગોળાકાર સહિષ્ણુતાને સ્પષ્ટીકરણની બહાર લઈ જાય છે, દર 2 કલાકે વારંવાર મેન્યુઅલ વળતર જરૂરી છે.
- બહુવિધ ક્લેમ્પિંગને કારણે રિજેક્ટ રેટ ઊંચો થાય છે:પરંપરાગત ગ્રાઇન્ડર્સ દરેક સેટઅપમાં ફક્ત એક જ બાહ્ય વ્યાસ ગ્રાઇન્ડ કરે છે. વારંવાર ડિસએસેમ્બલી અને ક્લેમ્પિંગ કરવાથી સંચિત સ્થિતિ ભૂલ થાય છે, સ્ક્રેપ રેટ 8%-12% પર રહે છે.
- ઓછી ઉત્પાદન કાર્યક્ષમતા, મર્યાદિત ઉત્પાદન:અલગ રફ ગ્રાઇન્ડીંગ અને ફિનિશ ગ્રાઇન્ડીંગ પ્રક્રિયાઓ સિંગલ-પીસ ચક્ર સમયને લંબાવે છે, જે ઓટો અને રેફ્રિજરેશન બ્રાન્ડ્સના મોટા બેચ ઓર્ડરને ટેકો આપવામાં અસમર્થ છે.
- છુપાયેલ અથડામણનું જોખમ અને ઉચ્ચ જાળવણી ખર્ચ:રીઅલ-ટાઇમ એર ગેપ ડિટેક્શન વિના, ગ્રાઇન્ડીંગ વ્હીલ અથવા વર્કપીસ અથડામણ ઘણીવાર થાય છે, જેના કારણે સ્પિન્ડલ રિપેર મોંઘું થાય છે અને ઉત્પાદન બંધ થઈ જાય છે.
- આ ઉદ્યોગ-વ્યાપી મુશ્કેલીઓનો સામનો કરીને, યુહેન આર એન્ડ ડી ટીમે G1 ક્રેન્કશાફ્ટ ગ્રાઇન્ડરને ઑપ્ટિમાઇઝ કરવામાં 2 વર્ષ ગાળ્યા. મર્યાદિત તત્વ મલ્ટી-ફિઝિક્સ સિમ્યુલેશન અને સંપૂર્ણ હાઇડ્રોસ્ટેટિક ટ્રાન્સમિશન ડિઝાઇનનું સંયુક્ત મિશ્રણ, આ મોડેલ માસ એક્સેન્ટ્રિક શાફ્ટ પ્રોસેસિંગ માટે ઉપરોક્ત તમામ પીડા બિંદુઓને હલ કરે છે.
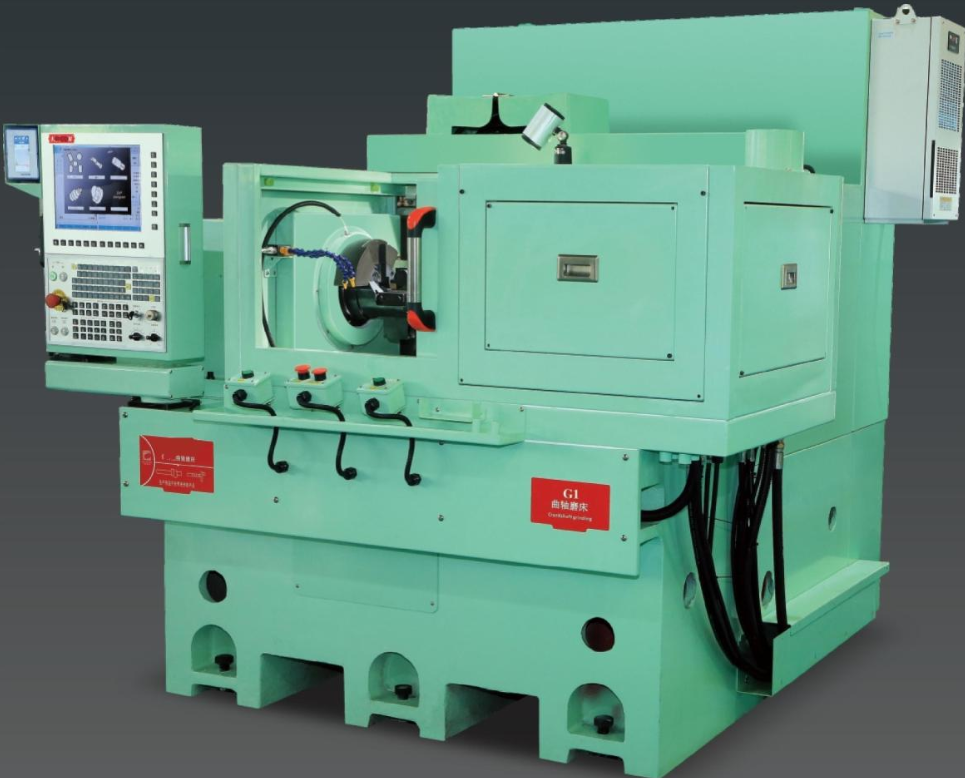
2. આખા મશીન સ્ટ્રક્ચરલ ડિઝાઇન અને મર્યાદિત તત્વ ઑપ્ટિમાઇઝેશન વિશ્લેષણ
૨.૧ ઉચ્ચ કઠોરતાવાળા કાસ્ટ આયર્ન બેડ ફ્રેમ
બધા બેઝ, કોલમ અને સ્લાઇડ ઘટકો ઉચ્ચ-ગ્રેડ ગાઢ બેક્ડ કાસ્ટ આયર્નનો ઉપયોગ કરે છે. 6 મહિનાથી વધુ સમય સુધી કૃત્રિમ વૃદ્ધત્વ તણાવ રાહત સારવાર પછી, બેડ 24 કલાક સતત ભારે ગ્રાઇન્ડીંગ લોડ હેઠળ લાંબા ગાળાના વિકૃતિને ટાળે છે. બેડ પર ઝોકિત તેલ ડ્રેનેજ ડિઝાઇન કટીંગ પ્રવાહી સંચય, કોઈ તેલ લિકેજ, સરળ દૈનિક સફાઈ અને જાળવણી અટકાવે છે.
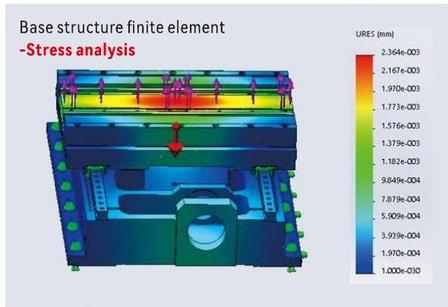
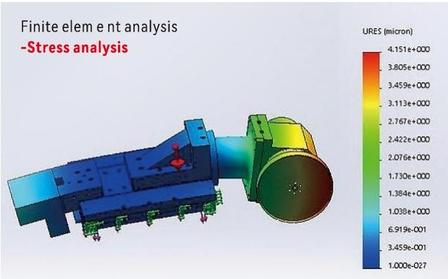
૨.૨ મોટા પાયે ઉત્પાદન પહેલાં બહુ-ભૌતિક ક્ષેત્ર સિમ્યુલેશન ચકાસણી
ઔપચારિક ઉત્પાદન પહેલાં, G1 ના દરેક મુખ્ય ઘટક મર્યાદિત તત્વ સ્થિર તાણ વિશ્લેષણ, રેઝોનન્સ ફ્રીક્વન્સી ટેસ્ટ અને પ્રવાહી થર્મલ કપલિંગ સિમ્યુલેશન પાસ કરે છે:
- સ્થિર તાણ પરીક્ષણ:સંપૂર્ણ ગ્રાઇન્ડીંગ લોડ હેઠળ માઇક્રોન સ્તરની અંદર નિયંત્રિત મહત્તમ વિકૃતિ
- રેઝોનન્સ વિશ્લેષણ:સ્પિન્ડલ રોટેશન સ્પીડ સાથે વર્કિંગ ફ્રીક્વન્સી ઓવરલેપ ટાળો, હાઇ-સ્પીડ વાઇબ્રેશન દૂર કરો
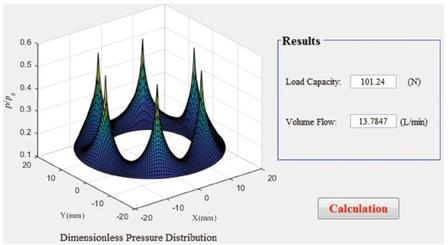
- હાઇડ્રોસ્ટેટિક ઓઇલ ફિલ્મ પ્રેશર સિમ્યુલેશન:એકસમાન બેરિંગ ક્ષમતાને સંતુલિત કરવા માટે ઓઇલ કેવિટી લેઆઉટને ઑપ્ટિમાઇઝ કરો
૨.૩ મુખ્ય ફાયદો: સંપૂર્ણ હાઇડ્રોસ્ટેટિક ગાઇડ રેલ સિસ્ટમ
હાઇડ્રોસ્ટેટિક માર્ગદર્શિકા એ યુહેન આઠ-શ્રેણીના ગ્રાઇન્ડર્સનો મુખ્ય સ્પર્ધાત્મક ફાયદો છે, જે સામાન્ય રેખીય માર્ગદર્શિકા સ્પર્ધકોથી અલગ છે.
- સામગ્રી:નાઈટ્રાઈડિંગ પછીનો સંયુક્ત આધાર + ક્રાયોજેનિક સારવાર, અતિ-ઉચ્ચ કઠોરતા, કાટ પ્રતિકાર
- કાર્ય સિદ્ધાંત:માર્ગદર્શિકા સપાટીઓ વચ્ચે શુદ્ધ પ્રવાહી ઘર્ષણ, ધાતુનો સીધો સંપર્ક નહીં, દાયકાઓ સુધી કામગીરી પછી પણ કોઈ ઘસારો નહીં.
- ચોકસાઇ સૂચકાંક:સીધીતા 0.1μm / 500mm કરતા ઓછી
- થર્મલ સ્થિરતા:ગાઇડ બોડી પર બિલ્ટ-ઇન ફરતી કૂલિંગ ચેનલ, લાંબા કલાકના ગ્રાઇન્ડીંગ દરમિયાન ±0.5°C ની અંદર તાપમાનમાં વધારો નિયંત્રિત કરે છે.
- સેવા જીવન:અમર્યાદિત સૈદ્ધાંતિક સેવા જીવન, લગભગ શૂન્ય માર્ગદર્શિકા જાળવણી ખર્ચ
3. પૂર્ણ બંધ-લૂપ ચોકસાઇ નિયંત્રણ સિસ્ટમ અને મુખ્ય ચોકસાઈ પરિમાણો
૩.૧ ઉચ્ચ ચોકસાઇવાળા ગ્રેટિંગ રુલરનો સંપૂર્ણ પ્રતિસાદ
G1 આયાતી ઉચ્ચ-રિઝોલ્યુશન ગ્રેટિંગ રૂલરને પ્રમાણભૂત રૂપરેખાંકન તરીકે સજ્જ કરે છે, X-અક્ષ ફીડ સિસ્ટમના સંપૂર્ણ બંધ-લૂપ નિયંત્રણને અનુભવે છે, કોઈ મધ્યવર્તી ટ્રાન્સમિશન ભૂલ નથી:
ગ્રાઇન્ડીંગ વ્હીલની દરેક ફીડિંગ હિલચાલને વાસ્તવિક સમયમાં ગ્રેટિંગ દ્વારા માપવામાં આવે છે, CNC સિસ્ટમ આપમેળે નાના પરિમાણીય વિચલનને વળતર આપે છે, એક બેચમાં હજારો વર્કપીસનું સુસંગત કદ સુનિશ્ચિત કરે છે.
૩.૨ માર્પોસ એન્ટી-કોલિઝન અને ઓનલાઈન એર ગેપ ડિટેક્શન સિસ્ટમ
આ સંકલિત સલામતી અને માપન મોડ્યુલ G1 માટે પ્રમાણભૂત રૂપરેખાંકન છે, બે મુખ્ય કાર્યો:
- એર ક્લિયરન્સ રીઅલ-ટાઇમ મોનિટરિંગ:રીઅલ ટાઇમમાં ગ્રાઇન્ડીંગ વ્હીલ અને વર્કપીસ વચ્ચેનું અંતર શોધો, જ્યારે ગેપ ખૂબ નાનો હોય ત્યારે વહેલી ચેતવણી એલાર્મ મોકલો, કઠોર અથડામણ ટાળો.
- ઓટોમેટિક ગ્રાઇન્ડીંગ વ્હીલ વ્યાસ કેલિબ્રેશન:સિસ્ટમ વાસ્તવિક વ્હીલ કદને ગતિશીલ રીતે રેકોર્ડ કરે છે, વ્હીલ ડ્રેસિંગ પછી ફીડ સ્ટ્રોકને આપમેળે ગોઠવે છે, કોઈ મેન્યુઅલ ઇનપુટ પેરામીટર નથી.
૩.૩ બુદ્ધિશાળી CNC માનવ-મશીન ઇન્ટરફેસ
વિન્ડોઝ-આધારિત ગ્રાફિકલ ઓપરેશન સિસ્ટમ, ફેક્ટરી ઓપરેટરો માટે બે અનુકૂળ કાર્યો:
- તરંગી શાફ્ટ કોન્ટૂર વળાંકનું ઓનલાઇન સંપાદન
- ડાયરેક્ટ ડ્રોઇંગ ઇમ્પોર્ટ, ઓટો જનરેટ કમ્પ્લીટ ગ્રાઇન્ડીંગ પ્રોગ્રામ: કોઈ જટિલ જી-કોડ મેન્યુઅલ પ્રોગ્રામિંગની જરૂર નથી, ઓપરેટર તાલીમ ચક્ર 1 મહિનાથી ઘટાડીને 3 દિવસ કરો.
4. વન-ક્લેમ્પ મલ્ટી-એક્સેન્ટ્રિક ઇન્ટિગ્રેટેડ ગ્રાઇન્ડીંગ ફંક્શન
૪.૧ તરંગી વર્કપીસ માટે અનન્ય પ્રોસેસિંગ લોજિક
બજારમાં ઉપલબ્ધ મોટાભાગના ક્રેન્કશાફ્ટ ગ્રાઇન્ડર્સ એકવાર ક્લેમ્પ કર્યા પછી ફક્ત એક જ તરંગી વર્તુળને ગ્રાઇન્ડ કરી શકે છે. G1 2 અથવા વધુ તરંગી બાહ્ય વ્યાસના ગ્રાઇન્ડીંગને પૂર્ણ કરવા માટે એક વખતનું ક્લેમ્પિંગ અનુભવે છે:
- વર્કપીસને બે કેન્દ્રો અથવા હાઇડ્રોલિક ચક દ્વારા ઠીક કરો
- સી-એક્સિસ ટોર્ક મોટર વર્કપીસને ચલ ગતિએ ફેરવવા માટે ચલાવે છે
- એક્સ-એક્સિસ રેખીય મોટર હાઇ-સ્પીડ ફીડ, તરંગી સમોચ્ચને અનુસરવા માટે સી-એક્સિસ સાથે જોડાણનું સંકલન કરો
- રિ-ક્લેમ્પિંગ વિના રફ ગ્રાઇન્ડીંગ, સેમી-ફિનિશ અને ફિનિશ ગ્રાઇન્ડીંગ પૂર્ણ કરો.
૪.૨ કાર્યક્ષમતા અને ઉપજ ડેટા સરખામણી
૪.૨ મજબૂત ગ્રાઇન્ડીંગ ફોર્સ માટે સ્પિન્ડલ મેચિંગ
ગ્રાઇન્ડીંગ વ્હીલ સ્પિન્ડલ મર્યાદિત તત્વ ઑપ્ટિમાઇઝ્ડ ઇન્સ્ટોલેશન સ્ટ્રક્ચર અપનાવે છે, ભારે સ્ટોક દૂર કરતી વખતે કઠોરતા વધારે છે. તે ફોર્જિંગ અને કાસ્ટ ક્રેન્કશાફ્ટ બ્લેન્ક્સના રફ મશીનિંગ માટે મોટા ગ્રાઇન્ડીંગ કટીંગ ફોર્સનો સામનો કરી શકે છે, વર્કપીસ સપાટી પર કોઈ ચેટર માર્ક્સ નથી.
5. ઓટોમેશન સુસંગત ડિઝાઇન, માનવરહિત ઉત્પાદન લાઇન મેચિંગ
૫.૧ રિઝર્વ્ડ સ્ટાન્ડર્ડ રોબોટ કનેક્શન ઇન્ટરફેસ
G1 6-અક્ષ રોબોટિક આર્મ અને ટ્રસ મેનિપ્યુલેટર માટે સંપૂર્ણ સિગ્નલ ઇન્ટરફેસ અનામત રાખે છે, મશીનમાં ફેરફાર કર્યા વિના સંપૂર્ણપણે સ્વચાલિત લોડિંગ/અનલોડિંગને સપોર્ટ કરે છે:
- ઓટોમેટિક વર્કપીસ ફીડિંગ
- ઓટોમેટિક ક્લેમ્પિંગ અને સેન્ટરિંગ
- ઓનલાઇન બાહ્ય વ્યાસ કદ શોધ
- ઓટોમેટિક ગ્રાઇન્ડીંગ વ્હીલ ડ્રેસિંગ અને વળતર
- તૈયાર ઉત્પાદનનું વર્ગીકરણ અને ખાલી સ્ટેકીંગ
૫.૨ વૈકલ્પિક સહાયક ઓટોમેશન મોડ્યુલ્સ
ગ્રાહકો વર્કશોપ લેઆઉટ અનુસાર સહાયક મોડ્યુલ પસંદ કરી શકે છે:
- મલ્ટી-સ્ટેજ કોન્સ્ટન્ટ ટેમ્પરેચર ગ્રાઇન્ડીંગ ફ્લુઇડ ફિલ્ટરેશન સિસ્ટમ: ફિલ્ટર ચોકસાઇ 0.01 મીમી, વર્કપીસ સપાટીની ખરબચડી સ્થિર રાખો
- ઓઇલ મિસ્ટ કલેક્ટર: ફુલ કવર શીટ મેટલ વૈકલ્પિક, સ્વચ્છ વર્કશોપ વાતાવરણ, યોગ્ય એર-કન્ડિશન ચોકસાઇ વર્કશોપ
- ઓટોમેટિક વર્કપીસ ક્લિનિંગ સ્ટેશન: ઑફલાઇન માપન પહેલાં ગ્રાઇન્ડીંગ અવશેષો દૂર કરો
૫.૩ વન-મેન મલ્ટી-મશીન મેનેજમેન્ટ મોડ
રોબોટ યુનિટ મેચ કર્યા પછી, એક ઓપરેટર એક જ સમયે G1 ગ્રાઇન્ડરના 3-6 સેટનો હવાલો સંભાળી શકે છે. મેન્યુઅલ ફીડિંગ મોડની તુલનામાં શ્રમ ખર્ચમાં 70% ઘટાડો થયો છે, જે ઉચ્ચ શ્રમ ખર્ચ સાથે યુરોપિયન, દક્ષિણપૂર્વ એશિયાઈ ફેક્ટરીઓમાં સંપૂર્ણ રીતે ફિટ થાય છે.
6. વ્યાપક એપ્લિકેશન ઉદ્યોગ અને લાક્ષણિક મશીનિંગ વર્કપીસ
૬.૧ મુખ્ય એપ્લિકેશન ઉદ્યોગ ૧: રેફ્રિજરેશન અને એર કન્ડીશનીંગ કોમ્પ્રેસર
મુખ્ય પ્રક્રિયા ભાગો:કોમ્પ્રેસર ક્રેન્કશાફ્ટ, રેફ્રિજરેટર માટે તરંગી શાફ્ટ, એર કન્ડીશનર રોટરી કોમ્પ્રેસર
પ્રક્રિયા કરવાની આવશ્યકતા:ગોળાકારતા ≤1.5μm, બેચનું કદ દર મહિને 5000-50000pcs
ઉદ્યોગ લાભ:G1 સ્થિર ચોકસાઇ તરંગી શાફ્ટ પરિમાણીય વિચલનને કારણે કોમ્પ્રેસર અવાજની સમસ્યાનું નિરાકરણ લાવે છે.
૬.૨ મુખ્ય એપ્લિકેશન ઉદ્યોગ ૨: નવી ઉર્જા ઓટોમોબાઇલ
મુખ્ય પ્રક્રિયા ભાગો:એન્જિન કેમશાફ્ટ, ડ્રાઇવ એક્સેન્ટ્રિક શાફ્ટ, નવી ઉર્જા મોટર ઇન્ટરમીડિયેટ શાફ્ટ
પ્રક્રિયા કરવાની આવશ્યકતા:ઉચ્ચ થાક પ્રતિકાર, ઓટો ભાગોના લાંબા સેવા જીવન માટે સુસંગત સપાટી પૂર્ણાહુતિ
૬.૩ વિસ્તૃત હાઇ-એન્ડ એપ્લિકેશન ક્ષેત્રો
- એરોસ્પેસ સાધનો: નાના ખાસ તરંગી ચોકસાઇ શાફ્ટ
- તબીબી ઉપકરણો: ઇમ્પ્લાન્ટ સાધનો, સૂક્ષ્મ તરંગી ભાગો
- હાઇડ્રોલિક અને ન્યુમેટિક ઘટકો: હાઇડ્રોલિક વાલ્વ એક્સેન્ટ્રિક શાફ્ટ
- રોબોટ રીડ્યુસર: ઉચ્ચ ચોકસાઇ આઉટપુટ તરંગી શાફ્ટ
૬.૪ વર્કપીસ મશીનિંગ ગુણવત્તા ધોરણ
G1 મશીન દ્વારા પીસ્યા પછી:
- ગોળાકારતા: ≤1.5μm
- સહઅક્ષીયતા: ≤2.5μm
- સપાટીની ખરબચડી: Ra ≤0.25μm
7. સંપૂર્ણ મશીન સલામતી સુરક્ષા અને લાંબા ગાળાના સ્થિર કામગીરી
૭.૧ મલ્ટી-લેયર સેફ્ટી પ્રોટેક્શન મિકેનિઝમ
- એર ગેપ એન્ટી-કોલિઝન એલાર્મ સિસ્ટમ
- ઇમર્જન્સી સ્ટોપ બટન + સેફ્ટી ડોર ઇન્ટરલોક પ્રોટેક્શન
- સ્પિન્ડલ લો ઓઇલ પ્રેશર ઓટોમેટિક શટડાઉન પ્રોટેક્શન (હાઇડ્રોસ્ટેટિક સ્પિન્ડલ એક્સક્લુઝિવ ફંક્શન)
- ઓવરલોડ અને ઓવરહિટીંગ ઓટોમેટિક પાવર-ઓફ ડિવાઇસ
૭.૨ ઓછી જાળવણી કિંમત ડિઝાઇન
- હાઇડ્રોસ્ટેટિક માર્ગદર્શિકા શૂન્ય ઘસારો, નિયમિત માર્ગદર્શિકા રિપ્લેસમેન્ટની જરૂર નથી
- ફરતી ઠંડક પ્રણાલી સ્પિન્ડલ સર્વિસ લાઇફ, સ્પિન્ડલ જાળવણી ચક્રને 3 વર્ષ સુધી લંબાવે છે.
- સ્પ્લિટ ગ્રાઇન્ડીંગ ફ્લુઇડ ફિલ્ટરેશન ટાંકી, સરળતાથી ડિસએસેમ્બલી અને સફાઈ, ડાઉનટાઇમ ઘટાડે છે
૭.૩ ડિલિવરી પહેલાં ગુણવત્તા નિયંત્રણ ધોરણ
દરેક G1 ગ્રાઇન્ડર ફેક્ટરી ડિલિવરી પહેલાં 72-કલાક ફુલ લોડ સતત રનિંગ ટેસ્ટમાંથી પસાર થાય છે:
- સતત તરંગી શાફ્ટ ગ્રાઇન્ડીંગ પરીક્ષણ
- દર 4 કલાકે ચોકસાઇ પુનરાવર્તિત શોધ
- ઓટોમેશન લિંકેજ ફંક્શનનું સંપૂર્ણ પરીક્ષણ
- સલામતી સુરક્ષા પ્રણાલીનું નિરીક્ષણ. ફક્ત બધા ચોકસાઇ સૂચકાંકો સ્થિર રહે તો જ મશીનને પેક કરી શકાય છે અને ગ્રાહકો સુધી પહોંચાડી શકાય છે.
8. સહકાર અને સંપર્ક માહિતી, CTA અંત
૮.૧ તમારા ગ્રાઇન્ડીંગ મશીન સપ્લાયર તરીકે બેઇજિંગ યુહેન મશીનરી શા માટે પસંદ કરો
- આઠ-શ્રેણીની ગ્રાઇન્ડર પ્રોડક્ટ લાઇન પૂર્ણ કરો:સેન્ટરલેસ / નળાકાર / સંયોજન / દાખલ / વર્ટિકલ / ક્રેન્કશાફ્ટ / કેમશાફ્ટ / થ્રેડ ગ્રાઇન્ડર, વન-સ્ટોપ ગ્રાઇન્ડીંગ સાધનો સપ્લાયર
- સ્વતંત્ર સંશોધન અને વિકાસ પ્રવાહી સિમ્યુલેશન સોફ્ટવેર, સ્વ-વિકસિત CNC નિયંત્રણ સિસ્ટમ, મુખ્ય ટેકનોલોજી સ્વતંત્ર બૌદ્ધિક સંપત્તિ
- કસ્ટમાઇઝ્ડ સેવા:નોન-સ્ટાન્ડર્ડ ગ્રાઇન્ડીંગ મશીન, વર્કપીસ ડ્રોઇંગ અનુસાર સંપૂર્ણ સ્વચાલિત ઉત્પાદન લાઇન ડિઝાઇન
- વૈશ્વિક વેચાણ પછીની સેવા:વિદેશી ઇજનેર વિડિઓ માર્ગદર્શન, સ્પેરપાર્ટ્સ ઝડપી ડિલિવરી
- મફત સેવા:વર્કપીસ પ્રક્રિયા સિમ્યુલેશન, મફત નમૂના ગ્રાઇન્ડીંગ પરીક્ષણ, વ્યાવસાયિક તકનીકી દરખાસ્ત
સંપર્ક વિગતો
કંપનીનું નામ:બેઇજિંગ યુહેન મશીનરી કંપની લિ.
સરનામું::૧૮૦૯, ૧૫મો માળ, મકાન ૧, નં. બી૧૨ ઝોંગગુઆનકુન સાઉથ સ્ટ્રીટ, હૈદિયન જિલ્લો, બેઇજિંગ
સંપર્ક વ્યક્તિ:આઇવી
વોટ્સએપ: +૮૬-૧૮૯-૨૫૫૯-૩૪૧૪
ટેલિફોન / વીચેટ: +૮૬-૧૮૯-૨૫૫૯-૭૦૩૦
ઇમેઇલ: Sales5@yuhenmachine.com
કોલ ટુ એક્શન
જો તમારી ફેક્ટરી ક્રેન્કશાફ્ટ/તરંગી શાફ્ટ પ્રોસેસિંગની ઓછી કાર્યક્ષમતા અને અસ્થિર ચોકસાઇથી પરેશાન છે, તો કૃપા કરીને તમારા વર્કપીસ ડ્રોઇંગ્સ, બેચ ડિમાન્ડ અને વર્કશોપ લેઆઉટ અમારા ઇમેઇલ પર મોકલો. અમારુંસિનિયર ગ્રાઇન્ડીંગએન્જિનિયર 24 કાર્યકારી કલાકોમાં કસ્ટમાઇઝ્ડ સોલ્યુશન અને ક્વોટેશન સાથે જવાબ આપશે. અમે વૈશ્વિક ગ્રાહકો માટે ઓન-સાઇટ ફેક્ટરી નિરીક્ષણ અને મશીન રનિંગ ટેસ્ટને પણ સપોર્ટ કરીએ છીએ.
પોસ્ટ સમય: ઓગસ્ટ-૧૨-૨૦૨૬

